


Kako se proizvode titanium - čelične obložene ploče?
Aug 21, 2025
Ostavite poruku
Kako se proizvode titanium - čelične obložene ploče?
Postupak proizvodnje za titanij - čelične eksplozivne obložene ploče koristi visoki - tlačni udarni val nastao eksplozivnom detonacijom kako bi se odmah plastično deformirala titanijske i čelične ploče, postižući metalurgičku vezu. Glavni koraci su sljedeći:
1. Izbor materijala
Uobičajeni titanij - Čelične obložene ploče obično kombiniraju sljedeće ocjene titana i čelika: Gr1, GR7 i GR12, tri ocjene titana s visokim izduženjem, 304, 316L, Q235 i druge čelične ocjene.
2. Priprema osnovnog materijala i kompozitnog materijala
- Nakon odabira odgovarajuće osnovne čelične ploče i kompozitne ploče od titana, moraju se izrezati na navedene dimenzije.
- Površine vezanja dviju ploča tretiraju se kako bi se uklonili ulje, oksidni slojevi i hrđa. Mehaničko poliranje ili kemijsko čišćenje obično se koriste kako bi se osigurala čista, gruba površina i poboljšala učinak vezanja. Slijedi detaljno objašnjenje pomoću 304 čeličnih i GR1 titanijskih ploča kao primjera: za površinu čelične ploče 304, za uklanjanje skale i hrđe koristite mehaničko mljevenje (poput brusnog kotača ili četkice za žice). Ako je potrebno, upotrijebite kiseli kraljevstvo (mješavinu dušične kiseline i hidrofluorne kiseline) za uklanjanje zaostalih nečistoća. Konačna hrapavost površine treba kontrolirati unutar RA 3,2–6,3 µm kako bi se povećalo područje vezanja.
Za površinu parenja ploče GR1 Titanium: Uklonite film oksida (filmovi titanij oksida su gušći). Obično se brusni papir koristi za izlaganje metalnog sjaja, ili se kemijsko jetkanje (otopina hidrofluorne kiseline i dušične kiseline) koristi za lagano urez površine kako bi se stvorila aktivna gruba površina.
- Nakon tretmana, isperite bezvodnom etanolom kako biste uklonili ulje i spriječili nečistoće da ometaju vezivanje.
- izravnavanje ploče: Ako su ploče iskrivljene, prije - razine ih (kao što je s tiskom) kako bi se osigurala pogreška paralelizma manja od ili jednaka 0,5 mm/m između dvije ploče tijekom laminiranja kako bi se izbjegle lokalne praznine koje mogu uzrokovati lošu vezu.
3. Postavka montaže i razmaka
Metoda postavljanja: Položite čeličnu ploču (supstrat) ravnu na kruti temelj (poput betonske ili čelične platforme), s gumenim jastukom ispod. Postavite ploču od titana (kompozitnu) paralelnu sa čeličnom pločom.

- Postavljanje klirensa: Ostavite jaz od 1,5-3 mm između dviju ploča (prilagodite se prema debljini ploče; što je deblji ploča, to je veći jaz). Upotrijebite metalne podsmijehe (poput bakra Shims) za podršku i osiguranje ujednačenog jaza. Jaz koji je premali može rezultirati nedovoljnom energijom sudara, dok prevelik jaz može uzrokovati prekomjernu deformaciju ploče od titana.
- Učvršćivanje rubova: Upotrijebite blage čelične zavarivačke šipke za zavarivanje rubova ploča (s točkama zavarivanja udaljene od površine zgloba) kako biste spriječili pomak kompozita tijekom eksplozije.
4. Eksplozivna selekcija i postavljanje
- eksplozivni tip: niska - Detonacija - eksplozivi brzine (poput eksploziva emulzije ili eksploziva amonijevog nitrata), s brzinom detonacije od 2000-3500 m/s. GR1 Titanij ima nisku čvrstoću i zahtijeva umjerenu energiju da bi se izbjeglo umiješanje . 304 nehrđajući čelik ima dobru plastičnost, ali prekomjerna energija može lako dovesti do prekomjerne deformacije . - eksplozivne debljine: određena debljinom ploča, tipično 5-15 mm (na primjer, 8mm, čeličana ploča {{11 Debljina otprilike 8-10 mm). Eksploziv bi trebao biti ravnomjerno položen, a rubovi se mogu na odgovarajući način prorijediti kako bi se izbjegla koncentracija stresa na rubovima.
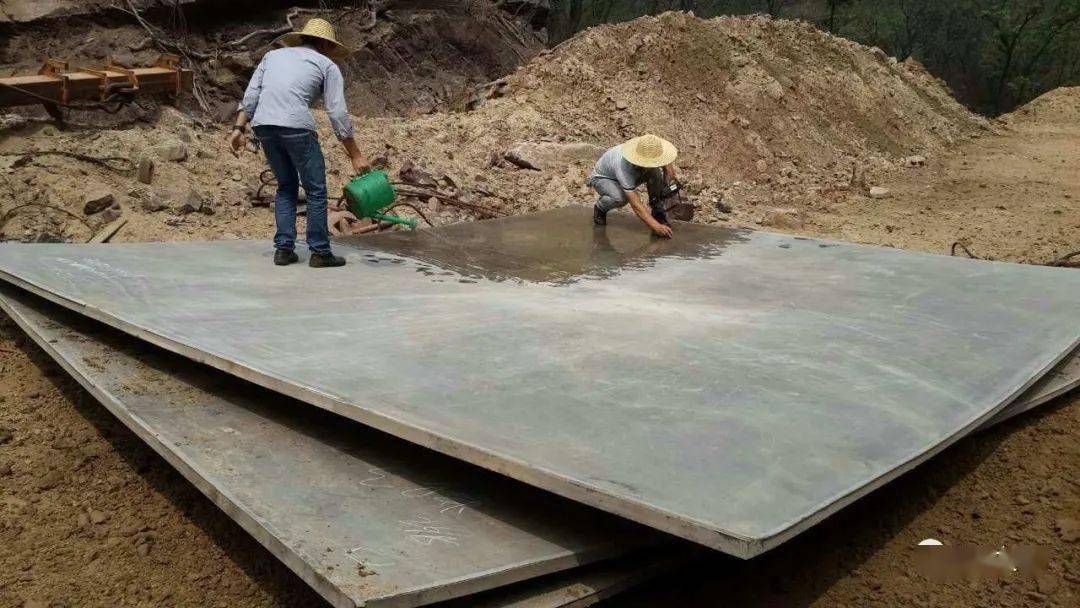
- Metoda detonacije: Koristite središnju detonaciju ili višestruko istodobne detonacije kako biste osigurali da udarni val ravnomjerno djeluje na površini ploče titana Gr1, izbjegavajući lokalizirani neravni stres.
5. Detonacija i vezivanje
- Eksplozivi se detoniraju pomoću uređaja za pokretanje kao što je detonator. Eksplozivi odmah otpuštaju energiju, generirajući visoki - tlačni udarni val (pritisci dosežu nekoliko tisuća MPa), koji gura ploču GR1 prema čeličnoj ploči brzinom od 200-500 m/s.
- Kada se dvije ploče sudaraju velikom brzinom, metali na kontaktnoj površini prolaze trenutnu plastičnu deformaciju i djelomično taljenje (temperature dosežu 1000-1500 stupnjeva), tvoreći metalni mlaz koji ispire površinske nečistoće. U konačnici, dva metala postižu metaluršku vezu pod visokom temperaturom i tlakom.
6. Post - obrada
- Čišćenje i izravnavanje: Uklonite sve preostale eksplozivne krhotine s površine. Ako je kompozitna ploča lagano deformirana, hladna - razina It pomoću pritiska (kako bi se izbjeglo visok temperaturni tretman za temperaturu koji utječe na svojstva titana Gr1).
- Pregled kvalitete:
- Ultrazvučno testiranje: Provjerite omjer vezivanja, koji mora biti veći ili jednak 98%. Kontinuirana neobrađena područja nisu dopuštena.
- Mehanička svojstva Testiranje: Uzorci se uzimaju za ispitivanje čvrstoće oguljenja (obično veće od ili jednake 150 MPa) kako bi se osigurala da čvrstoća veze zadovoljava standard.
- Edge tretman: Mehanički uklonite bilo koja neobrijana područja (otprilike 5-10 mm) s rubova kompozitne ploče kako biste osigurali potpunu vezivanje na predviđenom mjestu.
Kroz ovo detaljno objašnjenje proizvodnog procesa moći ćete cijeniti našu stručnost i proizvodne mogućnosti. Ako želite kupitiTitanove čelične složene ploče, posjetite našu stranicu proizvoda za određene specifikacije ili e -poštu:krystal@yuanzekai.comDa bismo razgovarali o vašim zahtjevima
Pošaljite upit